Artykuł sponsorowany
Jak rozpoznać, czy słaby ślad przy ręcznym znakowaniu mikropunktowym wynika ze skoku igły czy udaru
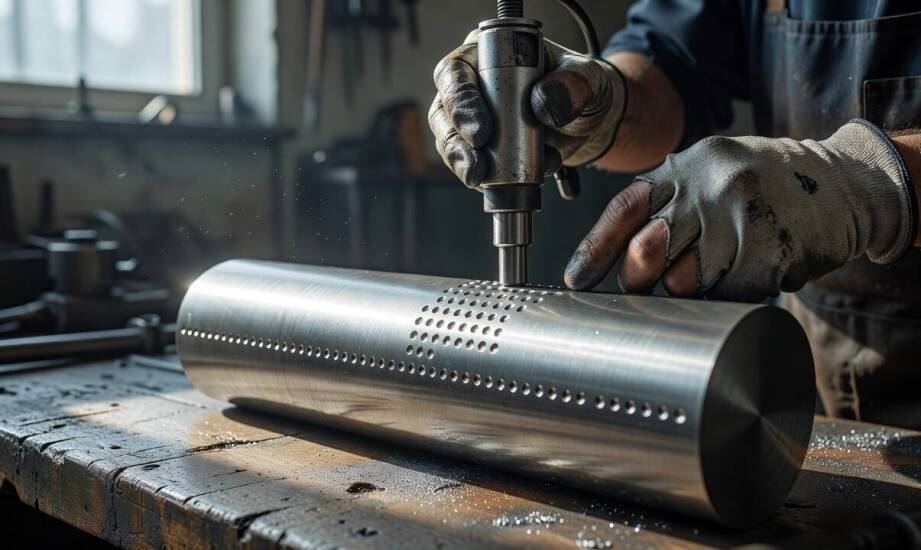
Słaby lub nierównomierny ślad na detalu to częsty problem, z którym mierzą się operatorzy przemysłowych urządzeń znakujących, zwłaszcza gdy ustawienia sterownika i rodzaj oznaczanego elementu pozostają bez zmian. Ślad składający się z szeregu punktów o niewystarczającej głębokości utrudnia odczyt znaków alfanumerycznych po obróbce powierzchniowej, a w skrajnych przypadkach uniemożliwia prawidłową identyfikację części w trakcie jej wieloletniej eksploatacji. Rozwiązanie tej sytuacji wymaga zrozumienia mechaniki powstawania wyżłobień na powierzchni metalu oraz rozróżnienia objawów związanych z konkretnymi parametrami pracy urządzenia.
Jak siła udaru i skok igły wpływają na ślad?
Zbyt niski udar sprawia, że pojedyncze punkty mają małą średnicę i niewielką głębokość, przez co cały ciąg znaków wygląda jednolicie blado na całej długości. Punkty pozostają okrągłe i regularne, lecz ich kontrast z otaczającą powierzchnią okazuje się słaby, co staje się szczególnie widoczne na stali hartowanej lub elementach zabezpieczonych powłoką malarską. Zbyt krótki skok igły prowadzi z kolei do nieregularnego kontaktu narzędzia z materiałem. Na fragmencie napisu pojawiają się punkty wyraźnie płytsze lub brakuje ich całkowicie. Zjawisko to występuje najczęściej przy lokalnych zmianach geometrii detalu, a utworzony ślad nabiera charakteru przerywanego.
Twardość materiału oraz stan zewnętrznej warstwy skutecznie maskują rzeczywisty wpływ parametrów maszyny. Na elemencie o wyższej twardości ten sam poziom udaru generuje płytsze zagłębienia niż na miękkiej stali konstrukcyjnej. Nierówna, nieoczyszczona z nagaru lub pofalowana powłoka powoduje dodatkowe wahania odległości między głowicą a materiałem. Przy znakowaniu kolejnych detali z tej samej partii produkcyjnej utrudnia to szybkie zidentyfikowanie źródła problemu, ponieważ wizualne różnice mogą wynikać z samej specyfiki odlewu, a nie z błędnej konfiguracji sterownika.
Znakowanie poza stałym stanowiskiem pracy
Praca na dużych podzespołach wielkogabarytowych lub w trudnych warunkach montażowych wymusza ocenę rezultatu bezpośrednio po wykonaniu cyklu. W takich okolicznościach wykorzystywana jest znakowarka mikroudarowa ręczna, którą operator samodzielnie przykłada do powierzchni detalu. Trzymanie głowicy w dłoni wprowadza dodatkowe zmienne związane z kątem prowadzenia, dociskiem i ogólną stabilnością urządzenia podczas pracy igły. Parametry zdefiniowane w panelu sterowania nie zawsze przekładają się tam na idealny rezultat. Rzeczywista odległość igły od znakowanego obszaru zależy w dużej mierze od fizycznego sposobu obsługi urządzenia przez pracownika.
Prosty tok diagnostyczny oparty na próbkach testowych pozwala odróżnić kłopoty z samą energią uderzenia od nieodpowiedniego zasięgu narzędzia. Na pierwszej próbce zwiększa się siłę udaru o stałą wartość i obserwuje zmianę głębokości poszczególnych punktów. Na drugiej sprawdza się wyłącznie wydłużony skok igły przy zachowaniu bazowej siły uderzenia, weryfikując regularność tłoczenia na fragmencie o kontrolowanej chropowatości. Zestawienie obu wyników wyraźnie wskazuje, który z tych dwóch kluczowych parametrów wymaga trwałej korekty w programie znakującym.
Objawy wskazujące na ograniczenia samej parametryzacji to przede wszystkim utrzymująca się nierównomierność śladu pomimo zadania maksymalnych wartości udaru i skoku. Przyczyną bywa wtedy niewłaściwe prowadzenie głowicy w przestrzeni roboczej lub niedostateczne przygotowanie detalu przed rozpoczęciem operacji. Obecność grubej warstwy oleju, głębokiej rdzy czy nierówności przekraczających fizyczny zakres kompensacji igły skutecznie blokuje możliwość uzyskania trwałego i czytelnego oznaczenia.
Ustandaryzowana diagnoza zawsze rozpoczyna się od wizualnej oceny kształtu pojedynczych punktów przy użyciu lupy lub makroobiektywu. Dopiero po przeprowadzeniu wyizolowanych testów udaru na płaskiej próbce referencyjnej oraz testów skoku na powierzchni o znanej geometrii można wykluczyć błędy sprzętowe. Zastosowanie takiej procedury pozwala przejść do bezpiecznej modyfikacji techniki dociskania głowicy.
Firma Taksi Engineering od 1994 roku projektuje i integruje systemy znakowania mikropunktowego dla sektora przemysłowego, dostosowując parametry urządzeń do indywidualnych wymagań produkcyjnych poszczególnych zakładów. Wdrażanie systematycznej diagnostyki bazującej na próbkach testowych skraca czas niezbędny na przezbrojenie linii i wyraźnie zmniejsza odsetek detali odrzuconych z powodu wadliwych identyfikatorów.
Kategorie artykułów
Polecane artykuły
Jakie są zalety organizacji wesela w polecanym hotelu w Gdańsku?

Jak wykorzystać fototapety do stworzenia unikalnych stref w domu?
Jak nośnik mgły wspiera procesy utrzymania czystości w przemyśle?
